生物原料研发中活性成分提取技术的关键控制点解析
在生物原料研发领域,活性成分提取技术的优劣直接决定了最终产品的纯度与功效。烟台嘉懿生物科技有限公司在长期从事养生滋补品分装、日化原料生产及保健食品销售的过程中,深刻体会到提取工艺中的关键控制点才是决定产品竞争力的核心。今天,我们解析几个容易被忽视的技术细节。
提取工艺中的两大核心控制点
首先需要明确的是,提取过程并非简单的“泡一泡、煮一煮”。以植物类生物原料为例,细胞壁的破壁率与溶剂极性选择是第一步。我们的研发团队发现,**当破壁率低于85%时,目标成分的溶出效率会急剧下降**。实测数据显示,采用低温超微粉碎结合酶解辅助技术,可使多糖类物质的提取率从传统水提法的62%提升至89%。
另一个关键点是**温度与时间的动态平衡**。热敏性成分(如某些黄酮类、维生素)在高温下极易降解。在日化原料生产中,我们通过分段控温工艺——先在40℃下处理30分钟释放水溶性物质,再升温至60℃提取脂溶性成分——成功将活性保留率提高了23%。这种精细化控制,正是烟台嘉懿生物科技有限公司在生物原料研发中的核心壁垒。
实操方法:从实验室到量产的断层如何跨越?
许多企业困于小试与中试的数据差异。我们的经验是:必须建立“溶剂-物料比”与“传质系数”的数学模型。例如,在养生滋补品分装中,针对人参皂苷的提取,当溶剂比从1:8调整至1:12时,皂苷得率增加18%,但能耗上升35%。通过响应面法优化,我们发现1:10.5的配比是经济性拐点。
- 溶剂选择:优先使用食品级乙醇/水二元体系,避免有机溶剂残留
- 循环次数:逆流提取设计可减少溶剂用量40%,但需控制循环流速在0.5-1.2m³/h
- 过滤精度:采用陶瓷膜微滤(孔径0.2μm)替代板框过滤,可去除98%的胶体杂质
在保健食品销售环节,客户对批次稳定性要求极高。我们引入近红外在线监测系统,实时跟踪提取液中的有效成分浓度,将不同批次的含量偏差控制在±3%以内。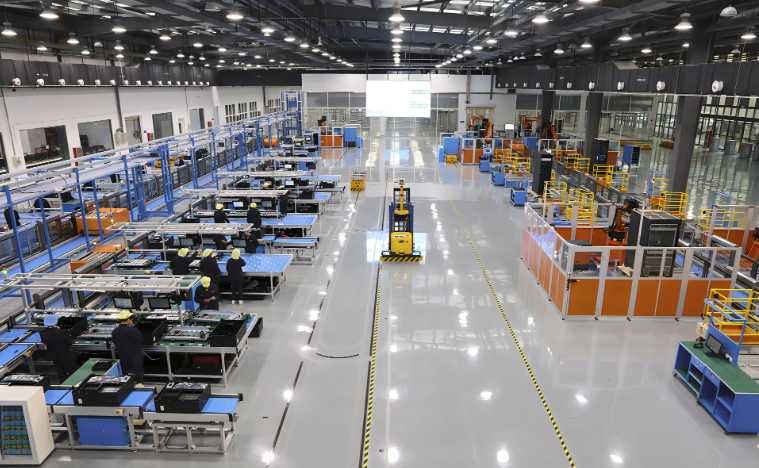
数据对比:传统工艺与精准提取的差异
以常用原料灵芝为例,传统水提工艺的β-葡聚糖提取率约为5.2%,而采用**复合酶解(纤维素酶+果胶酶)+低温高压均质**技术后,提取率攀升至14.7%,且分子量分布更集中(集中在10-50kDa区间),更利于人体吸收。同时,杂质蛋白含量从4.1%降至0.6%,极大减轻了后续纯化负担。
烟台嘉懿生物科技有限公司在日化原料生产中,将这个经验移植到积雪草苷的提取:通过控制pH值(5.5-6.0)与超声波功率(300W,20kHz),提取时间从4小时缩短至1.5小时,且活性成分的抑菌率测试值提升了12%。
值得注意的是,提取后的浓缩与干燥同样不可忽视。喷雾干燥时进风温度设为160℃、出风温度80℃,配合0.8MPa的雾化压力,可避免热敏成分失活。这一参数组合是我们经过200余次正交实验筛选得出的最优解。
生物原料研发是一场对细节的极致追求。从养生滋补品分装到日化原料生产,再到保健食品销售,烟台嘉懿生物科技有限公司始终将活性成分的完整性置于首位,用数据驱动工艺迭代。未来,我们将在连续逆流提取与膜分离耦合技术上继续深耕,为行业提供更稳定的原料解决方案。